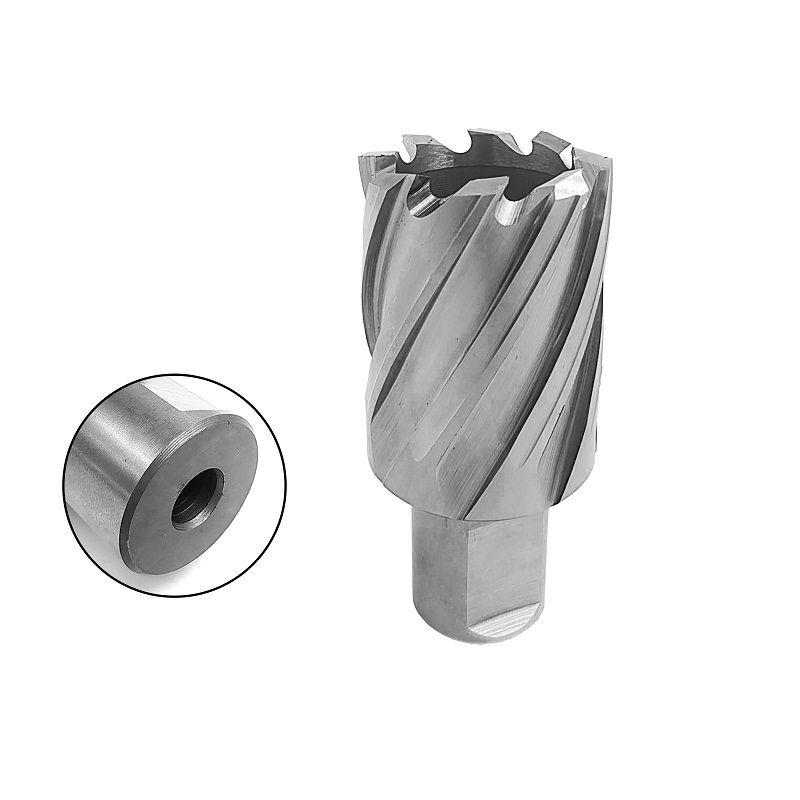
Ein HSS-Rundschneider mit Weldon-Schaft is the go-to tool for drilling large holes in steel plate and structural beams. Here’s what buyers need to know—features, advantages, and answers to the three most common questions.
Hauptmerkmale
3/4″ (19.05 mm) Weldon shank – Das Zwei-Flach-Design verriegelt sicher in Standard-Magnetbohrmaschinen-Arbor‑Aufnahmen und verhindert ein Verrutschen unter Last
M2 HSS-Schneiden – gehärtet für Baustahl, Konstruktionsstahl und Aluminium
Hohle ringförmige Geometrie – schneidet nur am Umfang, hinterlässt einen massiven Kern und macht Vorbohren überflüssig
Integrierter Pilotstift – zentriert den Schnitt und leitet das Kühlschmiermittel direkt zu den Schneiden
Durchmesser 12–60 mm, nachschärfbar – deckt die meisten Fertigungsanforderungen ab und verlängert die Lebensdauer des Werkzeugs
Vergleich zwischen HSS und TCT
| Merkmale | HSS-Ringfräser | TCT-Ringfräser |
| Material | Hochgeschwindigkeitsstahl | Edelstahl, gehärtete Hartmetalllegierungen |
| Kosten | niedriger | höherer |
| Belastung der Magnetbohrmaschine | niedriger | höherer |
Kernvorteile
- Massive Zeitersparnis– erzeugt einen Ring statt eines vollständigen Durchmessers; kein Vorbohrloch und keine Stufenbearbeitung nötig
- Geringerer Strombedarf– leichtere Magnetbohrmaschinen können auch größere Durchmesser problemlos bearbeiten
- Saubere, präzise Löcher– der starre Weldon‑Schaftverschluss und der Pilotstift sorgen für konzentrische, gratfreie Ergebnisse
- Fester Spanblock, weniger Späne– der Kern fällt als wiederverwendbarer Block heraus, sodass die Arbeitsumgebung sauberer bleibt
3 Käuferfragen beantwortet
- Passt der Weldon‑Schaft in meine Magnetbohrmaschine?Almost certainly—3/4″ Weldon is the industry standard for portable mag drills in the 12–60 mm range. Verify your arbor size first; some cutters above 60 mm use 1-1/4″ shanks.
- Reicht HSS aus, oder brauche ich Hartmetall?Für Weich- und Baustahl ist HSS das kostengünstige Arbeitspferd. Bei Edelstahl oder gehärteten Blechen sollten Sie auf TCT umsteigen – hier verschleißen HSS‑Zähne sehr schnell.
- Warum brechen bei Fräsern die Schneiden?Usually speed or feed, not the cutter. A 3/4″ cutter in mild steel wants 450–550 RPM; 1-3/8″ drops to 250–350 RPM. Run coolant through the pilot pin hole and never cut dry.